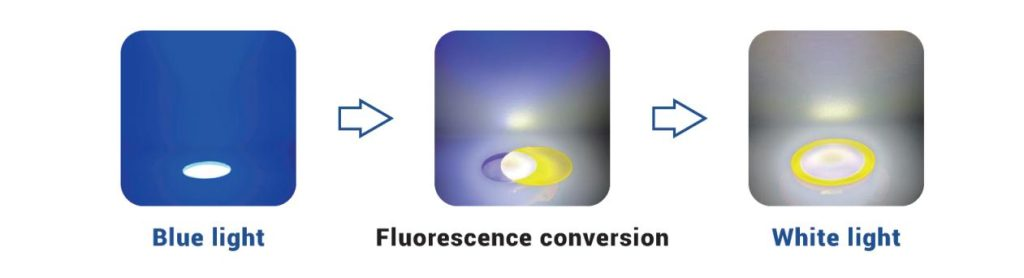
Festkörperbeleuchtungssysteme, die für hochflussoptische Anwendungen entworfen wurden, erfordern lumineszente Konverter, die in der Lage sind, extreme Leistungsdichten zu bewältigen. Traditionelle Phosphor-in-Silikon- und Phosphor-in-Glas (PiG)-Materialien stoßen häufig auf physische Degradation, optisches Dunkeln und schwere Verluste der Lumineszenzeffizienz, wenn sie hohen Pumpintensitäten ausgesetzt sind. Hochhelligkeitsmotoren, wie Laser-Scheinwerfer, industrielle Projektionssysteme und spezialisierte Scheinwerfer, verlassen sich auf robuste anorganische Farbwandler. Unter den Optionen, die den optischen Designingenieuren zur Verfügung stehen, bietet LuAg Keramik (cerium-dotiertes Lutetium-Aluminium-Granat, Lu3Al5O12:Ce) außergewöhnliche Wärmeleitfähigkeit, mikrostrukturelle Dichte und Lumineszenzkonversionseffizienz unter extremen thermischen und optischen Belastungen.
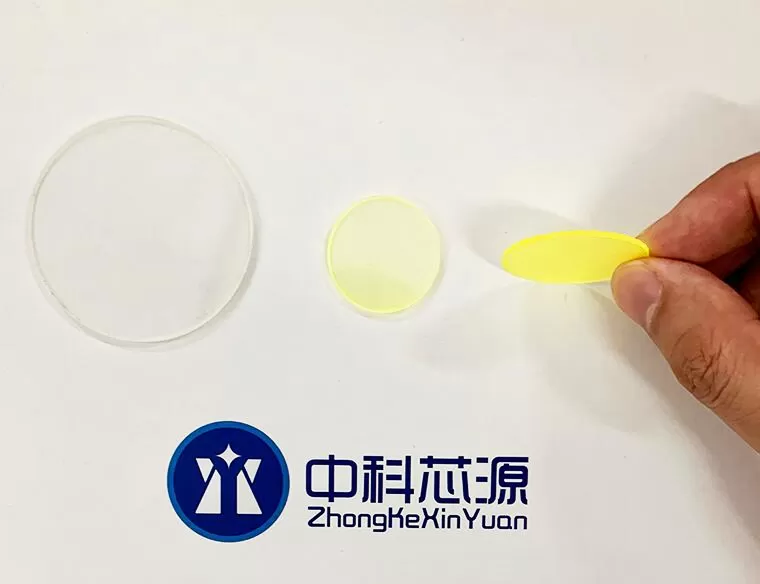
1. Festkörperphysik und Lumineszenzdynamik von LuAg-Keramik
Lutetium-Aluminium-Granat gehört zur kubischen Raumgruppe Ia-3d und weist eine isotrope Kristallmatrix auf, die die durch Doppelbrechung verursachte optische Streuung eliminiert. Wenn es mit trivalenten Ceriumionen (Ce3+) dotiert ist, zeigt die Matrix eine breite grün-gelbe Emission, die bei blauer Anregung (typischerweise 440–460 nm) um 510–540 nm zentriert ist. Die Lumineszenzmechanismen basieren auf den erlaubten 4f-5d elektrischen Dipolübergängen des Ce3+-Ions. Da der 5d-exzitierte Zustand direkt mit dem Wirtskristallfeld interagiert, bestimmen die lokale Symmetrie und die Kristallfeldaufspaltung die Absorptions- und Emissionswellenlängen.
Die substitutive Einbringung von Lutetium (Lu) in die dodekaedrischen Stellen der Granatstruktur führt zu einer erhöhten Kristalldichte (ca. 6,73 g/cm³) im Vergleich zu traditionellen Yttrium-Aluminium-Granat (YAG)-Wirtmatrizen. Dieser Atommasse-Vorteil verändert das Gittervibrationsspektrum und trägt zur Unterdrückung nicht-radiativer Relaxationsübergänge bei. Die lumineszente Down-Konversions-Effizienz bleibt stabil, selbst wenn die lokalen Übergangstemperaturen 200°C überschreiten.
Die quantenmechanische Effizienz in synthetisierten LuAg-Keramikmaterialien übersteigt regelmäßig 90% bei Raumtemperatur. Um eine hohe interne Quantenausbeute aufrechtzuerhalten, müssen Gitterfehler, Kationen-Vakanzen und Verunreinigungsphasen-Segregation an Korngrenzen minimiert werden. Minimale Konzentrationen von sekundären Phasen oder nicht-lumineszenten Einschlüssen wirken als nicht-radiative Rekombinationszentren, die den Photonenfluss in lokalisierten Wärme umwandeln und vorzeitiges thermisches Quenching auslösen.
2. Management von thermischem Quenching und optischer Flussdissipation
Hochhelligkeitsbeleuchtungsarchitekturen beinhalten fokussierte optische Leistungsdichten, die oft 10 W/mm² für LED-Arrays und 50 W/mm² für direkte Laserdiode-Anregung überschreiten. Unter diesen Bedingungen bestimmt die Wärmeabfuhr aus der aktiven Anregungszone die Lebensdauer des Systems und die chromatische Stabilität.
Unterschiede in der Wärmeleitfähigkeit zwischen Konverterformaten
Organische Silikon-Phosphor-Verbundstoffe: Die Wärmeleitfähigkeit liegt zwischen 0,1 und 0,3 W/m·K. Thermische Ansammlung führt zu einer Gelbfärbung der Polymermatrix, schwerem thermischen Quenching und mechanischen Rissen über 150°C.
Phosphor-in-Glas (PiG): Die Wärmeleitfähigkeit liegt zwischen 1,0 und 1,5 W/m·K. Das Erweichen des Glases und die Bildung von Poren begrenzen die Betriebsgrenzen unter konzentrierter Laseranregung.
Polycristallines LuAg-Keramik: Die Wärmeleitfähigkeit erreicht 8,0 bis 10,0 W/m·K bei Umgebungstemperaturen, was einen effizienten Wärmeübergang direkt in metallische Kühlkörper oder aktive thermische Managementmodule ermöglicht.
Das Betreiben optischer Motoren nahe der maximalen Erregungskapazität erzeugt einen lokalisierten Temperaturgradienten innerhalb des Umwandlungselements. Wenn lokale Wärme nicht schnell diffundieren kann, treten Engpässe bei der Bevölkerungsinversion auf, die die Emissionsspektren in Richtung längerer Wellenlängen verschieben und die gesamte lichttechnische Effizienz senken. Durch die Nutzung von hochdichten LuAg-Keramikelementen etablieren optische Ingenieure direkte Wärmeleitungswege von der Photonenkonversionszone zum strukturellen Wärmeverteiler.
Das thermische Quenching-Verhalten ist durch die Aktivierungsenergie (Ea) gekennzeichnet, die erforderlich ist, um nicht-radiativ vom angeregten 5d-Zustand zum 4f-Grundzustand zurückzukehren. Hochwertige Granatkeramiken weisen Aktivierungsenergien über 0,8 eV auf, wodurch der photothermische Emissionsverlust unter 15 % bei konstanten Betriebstemperaturen von 200 °C bleibt.
3. Mikrostrukturelle Kontrolle und Herstellungsynthese
Um eine hohe optische Transparenz und optimale Lumineszenzeigenschaften in keramischen Umwandlern zu erreichen, ist eine präzise Kontrolle über die Auswahl der Rohstoffe, die Pulversynthese, die Formgebung und die Dichtungszyklen erforderlich. Mikrostrukturelle Defekte, wie intergranulare Porosität, Porengrößenverteilung und Phasenverunreinigungen, bestimmen, ob der Photonentransport geradlinige Übertragungen oder diffuse Streuw Wege folgt.
Rohstoffverarbeitung und Homogenität der Dotierstoffe
Die Synthese beginnt mit hochreinen Seltenen-Erden-Oxiden—insbesondere Lu2O3, Al2O3 und CeO2—die Reinheitsgrade von 99,999 % oder höher aufweisen. Spuren von Übergangsmetallverunreinigungen (wie Eisen, Nickel oder Chrom) führen zu konkurrierenden Absorptionsbändern, die die Effizienz der Photonenkonversion verringern. Ko-Präzipitation, Alkoxid-Hydrolyse oder Hochenergie-Mahlmethoden gewährleisten eine atomare Mischungen der bestandteile Oxide. Bei CAS garantieren fortschrittliche chemische Verarbeitungsprotokolle eine konsistente stöchiometrische Kontrolle, um Phasentrennung während der Reaktionssinterung zu verhindern.
Dichtungsprozesse über Sinterprotokolle
Vollständig dichte transparente Keramiken erfordern eine Dichtung von über 99,9 % der theoretischen Dichte. Residualporenvolumenanteile von über 0,01 % verursachen signifikante Lichtstreuung, senken die Linienübertragung und verwandeln die Keramik in durchscheinend oder opak. Das Erreichen einer nahezu null Porosität beruht auf mehrstufigen thermischen Verarbeitungsroutinen:
Vakuum-Sintern: Hochvakuum-Umgebungen (10^-3 Pa oder höher), die zwischen 1700 °C und 1800 °C gehalten werden, entfernen eingeschlossene Gase aus intergranularen Hohlräumen während der Frühphase der Nackenbildung.
Heißisostatisches Pressen (HIP): Nach dem Sintern unter hohen Argon-Druck (100–200 MPa) bei Temperaturen, die der Sinterphase entsprechen oder leicht darunter liegen, kollabieren residuale geschlossene Poren und ergeben eine nahezu theoretische optische Dichte.
Sinterhilfsmittel: Kleine Zugaben von Sinterhilfsmitteln (wie Tetraethylorthosilikat, TEOS, oder Magnesiumoxid, MgO) fördern die Mobilität der Korngrenzen und unterstützen die Porenentfernung, ohne nicht-lumineszente sekundäre Grenzschichten zu erzeugen.
Prozessengineering-Teams bei CAS kontrollieren die Korngrenzstrukturen während des Sintervorgangs, um Kornwachstumsanomalien zu vermeiden. Die durchschnittlichen Korngrößen werden routinemäßig zwischen 10 und 30 Mikrometern gehalten. Eine strenge Kontrolle über die Chemie der Korngrenzen verhindert die Aggregation von Dotierstoffen und sichert einheitliche optische Eigenschaften über große keramische Wafer.
4. Industrie- und Hochluminanzanwendungen
Die industrielle Nachfrage nach Festkörperbeleuchtung erstreckt sich auf Bereiche, die unprecedented Luminanzniveaus erfordern. Hochdichte Umwandler ersetzen traditionelle Gasentladungslampen in Umgebungen, in denen der Austausch von Glühbirnen schwierig ist oder Wartungsstillstände erhebliche Betriebskosten verursachen.
Automotive Scheinwerferantriebe
Moderne automobile Beleuchtung nutzt kompakte Lichtquellen, die in der Lage sind, fokussierte Lichtmuster über lange Distanzen zu projizieren. Matrix-LED-Scheinwerfer und laseraktivierte Fernlichtsysteme erfordern optische Flussdichten, die die physikalischen Grenzen organischer Verpackungsmaterialien überschreiten. Der Einsatz von LuAg-Keramikplatten in Reflexions- oder Transmissionsbeleuchtungsgeometrien liefert eine präzise Strahlkontrolle, minimale optische Streuung und langfristige Chromizitätsstabilität bei Temperaturvariationen zwischen kalten Umgebungsbedingungen im Freien (-40 °C) und aktiven Betriebsbedingungen im Motorraum (+125 °C).
Digitale Projektionssysteme und Suchscheinwerfer
Kommerzielle Kinoprojektoren und hochlumen digitale Lichtverarbeitung (DLP) Antriebe verlassen sich auf blaue Laserdiode-Bänke, die auf rotierende Phosphorräder oder statische lumineszierende Fliesen fokussiert sind. Die betriebliche Stabilität von LuAg-Keramikumwandlern verhindert optisches Einbrennen, wodurch ein hoher Farbwiedergabeindex (CRI) und eine konstante Ausgangsleistung über verlängerte Lebensdauern von über 20.000 Betriebsstunden aufrechterhalten werden.
Hochregal-Industriebeleuchtung und Endoskopie
Hochregal-Industrieleuchten, die in Umgebungen mit hohen Umgebungstemperaturen betrieben werden, zusammen mit spezialisierten chirurgischen endoskopischen Beleuchtungsmodulen, erfordern eine hohe optische Ausgabe, die in kompakten Verpackungsfußabdrücken enthalten ist. Hochleitfähige Matrixumwandler leiten Abwärme direkt ab, wodurch sperrige optische Komponenten eliminiert und die Systemmontagekosten gesenkt werden.
5. Ingenieurdesign und wichtige Betriebsparameter
Die Spezifikation von transparenten oder durchscheinenden lumineszierenden Keramiken innerhalb optischer Baugruppen erfordert die Bewertung mehrerer physikalischer Parameter. Systemdesigner balancieren chemische Zusammensetzung, Komponenten-Geometrie, Oberflächenfinish und thermische Schnittstellenwahl, um die Leistungsanforderungen des Systems zu erfüllen.
Die Auswahl der Dicke bestimmt direkt die Absorption des blauen Pumplichts und die finalen Chromizitätskoordinaten (CIE x, y). Die Keramikhöhe liegt typischerweise zwischen 0,1 mm und 0,5 mm, abhängig von der Ce3+-Dotierungskonzentration. Höhere Dotierungskonzentrationen ermöglichen dünnere keramische Fliesen, wodurch der internen thermischen Gradient verringert, aber das Risiko der Konzentrationsquenching aufgrund der Dipol-Dipol-Energieübertragung zwischen benachbarten Ce3+-Ionen erhöht wird.
Die Oberflächenbearbeitung – einschließlich mechanischer optischer Politur, chemisch-mechanischer Planarisierung (CMP) und anti-reflektierender Oberflächenstrukturierung – passt die internen Gesamtreflexionsverluste an. Da der Brechungsindex von LuAg-Keramik etwa 1,84 erreicht, reflektiert eine unbeschichtete planare Oberfläche fast 8,7 % des einfallenden Lichts pro Oberflächenrand. Mikrostrukturierte Oberflächenmuster oder anti-reflektierende dielektrische Dünnfilm-Beschichtungen verbessern die Lichtausbeute und erhöhen die gesamtoptischen Erträge.
Thermomanagementschnittstellen erfordern präzise mechanische Fixierungstechniken. Keramikelemente können mit hochleitfähigen Kupfer- oder Aluminium-Nitrid- Unterkonstruktionen unter Verwendung von aktivem Metall-Löten, Gold-Zinn (AuSn) eutektischem Löten oder hochleistungsfähigen anorganischen Klebstoffen verbunden werden. Die Gewährleistung von voidfreien thermischen Schnittstellenlagen verhindert die Bildung lokalisierter Hotspots während der Hochfluss-Laser- Anregung.
Häufig gestellte Fragen
Q1: Wie vergleicht sich LuAg-Keramik mit standardmäßiger YAG-Keramik in der Erzeugung von grün-gelbem Licht?
A1: LuAg-Keramik weist eine kürzere Emissionsspitzenwellenlänge (zentriert um 510–530 nm) im Vergleich zu standardmäßiger YAG-Keramik (zentriert um 550–560 nm) auf. Das dichtere Wirtsgitter von LuAg bietet eine höhere Wärmeleitfähigkeit und verringert den Lumineszenzabfall bei erhöhten Temperaturen, was es geeignet macht für Anwendungen, die grünreiche Spektren oder hochhelligkeitsbetriebene Umgebungen erfordern.
Q2: Können LuAg-Keramik-Konverter in direkten Laserbeleuchtungs- Geometrien verwendet werden?
A2: Ja, voll dichte LuAg-Keramik-Matrizen sind geeignet für die Hochleistungs- Laserdiode-Anregung sowohl im Transmissions- als auch im Reflexionsmodus. Das Material hält Leistungsdichten von über 50 W/mm² ohne mechanische Brüche, Matrixverbrennungen oder schnelle photothermische Zersetzung stand.
Q3: Welche optischen Transparenzgrade können von hochdichten LuAg-Keramikkomponenten erwartet werden?
A3: In nicht streuenden Anwendungen erreichen optische LuAg-Keramikelemente eine Inline-Transmittanz von über 80% im sichtbaren Wellenlängenspektrum (nahe theoretischen Grenzen ohne Anti-Reflex-Beschichtungen). Kontrollierte Streuungsoptionen können ebenfalls hergestellt werden, indem interne Korn- grenzen und Mikro-Porosität angepasst werden, um die Lichtmischung zu optimieren.
Q4: Wie beeinflusst die Dotiermittelkonzentration das thermische Quenching in LuAg-Keramikelementen?
A4: Eine erhöhte Ce3+-Dotiermittelkonzentration erhöht die Lichtabsorption innerhalb dünnerer Probenprofile. Allerdings erhöhen Dotiermittelwerte über 0,5 mol% die nicht-radiativen Energietransferprozesse zwischen Cerium-Ionen, was die Aktivierungsenergie für das thermische Quenching senkt. Das Gleichgewicht von Dotiermittelkonzentration und Komponentenstärke erhält die interne Quanteneffizienz bei erhöhten Betriebstemperaturen.
Q5: Welche Verarbeitungsschritte führt CAS durch, um die langfristige Chromatizitätsstabilität zu gewährleisten?
A5: CAS verwendet ultrahochreine Ausgangspulver, kontrollierte chemische Ko-Präzipitation, Vakuum-Sintern und sekundäres heißes isostatisches Pressen (HIP), um strukturelle Mikrohohlräume zu entfernen. Strenge Kontrollen über Spurenelemente und mikrostrukturelle Konsistenz verhindern optische Zersetzung und Farbverschiebung über zehntausende Betriebsstunden.
Initiieren Sie Ihre individuelle optische Konverterberatung
Die Integration von Hochleistungs-Keramiken in Komponenten der Festkörperbeleuchtung erfordert eine präzise Kontrolle über physikalische Spezifikationen, Chromatizitätsziele und thermische Schnittstellen. Die Ingenieurteams bei CAS verfügen über spezialisierte Syntheseanlagen und fortschrittliche Charakterisierungstools, um maßgeschneiderte LuAg- Keramikelemente zu entwickeln, die auf spezifische optische Flüsse und Umgebungsanforderungen zugeschnitten sind. Kontaktieren Sie noch heute unsere Ingenieurgruppe, um technische Spezifikationen zu besprechen, Geometriezeichnungen einzureichen oder maßgeschneiderte Materialtestproben für hochfluxoptische Anwendungen anzufordern.